
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-14 origine:Propulsé


Avez-vous déjà déballé une nouvelle palette d"acrylique pour découvrir que la texture semble légèrement moins profonde que votre commande précédente ? Pour les fabricants, les architectes et les designers industriels, cet écart microscopique peut perturber instantanément une chaîne de montage soigneusement planifiée. Imaginez que vous acheminiez une porte d"armoire personnalisée et que vous trouviez que le panneau texturé vibrait librement à l"intérieur de son canal d"extrusion d"aluminium. Ou pire, allumer un écran rétroéclairé massif uniquement pour repérer une diffusion inégale de la lumière et des points chauds éblouissants de LED sur la surface.
Bien qu’incroyablement frustrants dans l’atelier, ces changements de profondeur de motif sont une réalité de fabrication standard plutôt qu’un défaut de matériau. Ils découlent des tolérances d’épaisseur acceptables de l’industrie et de la physique inflexible de la production de polymères. Dans ce guide technique, nous expliquerons exactement pourquoi ces variations se produisent d"un point de vue technique. En comprenant la science sous-jacente à la fabrication du plastique, vous pouvez mettre en œuvre des stratégies d’approvisionnement concrètes pour éliminer les incohérences dans vos constructions architecturales et de conception en cours.
Les tolérances dictent la perception : chaque feuille acrylique a une tolérance d’épaisseur inhérente. Cette variation de base influence directement la profondeur ou la profondeur d’un motif de surface.
Les méthodes de production sont importantes : le mode de fabrication spécifique, qu'il s'agisse de moulage cellulaire ou d'extrusion, détermine fondamentalement la cohérence de base de la texture sur plusieurs lots.
Physique et environnement : l'humidité de l'usine, les températures de durcissement exothermiques et l'usure microscopique des rouleaux métalliques contribuent toutes aux micro-décalages dimensionnels.
Un approvisionnement intelligent est crucial : spécifier des numéros de lot exacts et aligner vos exigences dimensionnelles sur celles d'un fournisseur techniquement avancé réduira considérablement les écarts visibles.
Pour vraiment comprendre pourquoi la profondeur des textures fluctue, nous devons d’abord pénétrer dans l’usine. Appliquer un motif sur un polymère n’est pas aussi simple que d’imprimer un motif sur du plastique froid et rigide. Cela nécessite des procédures thermiques et chimiques complexes qui dictent l’intégrité structurelle finale de la feuille.
L"industrie s"appuie fortement sur deux techniques distinctes : le moulage de cellules et l"extrusion. Chaque processus manipule le polymère brut d"une manière fondamentalement différente.
Dans la méthode de coulée cellulaire, le monomère de méthacrylate de méthyle liquide est combiné à des catalyseurs spécifiques. Ce mélange volatil est coulé directement dans un moule formé de deux panneaux parallèles. La résine liquide subit un cycle de chauffage contrôlé dans un bain-marie ou un autoclave, la faisant polymériser et durcir. Comme cela repose sur un durcissement fluide dans une cavité statique, la feuille résultante atteint un poids moléculaire exceptionnellement élevé. Cela donne une clarté optique supérieure et une excellente résistance à la fissuration chimique.
En revanche, le processus d’extrusion commence avec des granulés solides de polyméthacrylate de méthyle. Ces granulés alimentent une énorme extrudeuse industrielle et fondent dans un état fondu très visqueux. Ce polymère chaud est continuellement forcé à travers une filière de précision et pressé entre une série de rouleaux de calandrage en métaux lourds. Ces rouleaux refroidissent et aplatissent instantanément le plastique en une feuille continue.
En effet, le procédé d"impression d"une texture dépend entièrement de ce choix primaire de production. Dans le moulage cellulaire, le motif vit à l’intérieur du moule lui-même. La surface intérieure en verre ou en métal est gravée ou sablée. Au fur et à mesure que la résine liquide chauffe et durcit, elle s"écoule dans chaque crevasse microscopique, adoptant parfaitement la topographie du moule.
En passant à l'extrusion, le motif est appliqué par la force mécanique brute. Lorsque le plastique fondu sort de la filière, il passe à travers des rouleaux de calandrage. L'un de ces rouleaux en acier est profondément gravé avec le motif souhaité. L'immense pression hydraulique transfère la texture, créant une feuille acrylique à motif très uniforme quelques secondes seulement avant que le matériau ne se solidifie.
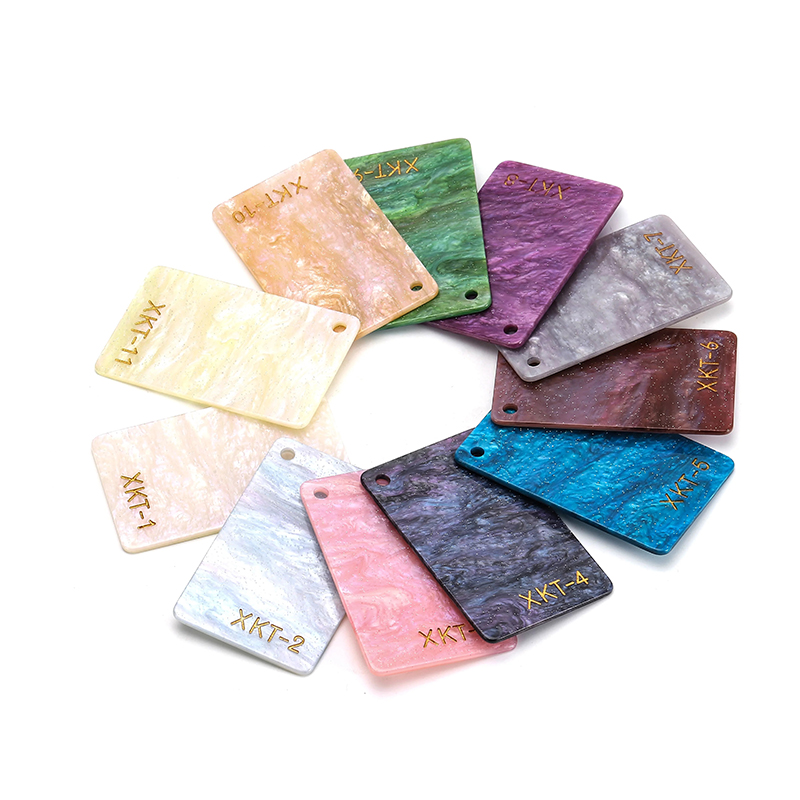
Lorsqu"une équipe d"assemblage remarque un écart de profondeur, l"hypothèse immédiate est généralement un processus d"impression défectueux. Cependant, la cause technique la plus fréquente est directement liée à la tolérance globale d’épaisseur de la feuille de base.
Aucune usine de fabrication ne peut produire une feuille de plastique présentant une perfection mathématique absolue sur chaque millimètre carré. L"industrie établit des plages de tolérance acceptables pour tenir compte de la dynamique thermique. Étant donné que le moulage cellulaire implique un retrait du liquide et une déformation potentielle du moule sous une chaleur extrême, ses tolérances sont naturellement plus larges. L"extrusion, régie par des rouleaux mécaniques calibrés numériquement, maintient un profil beaucoup plus serré.
Méthode de fabrication | Tolérance d"épaisseur typique | Cause d"ingénierie principale |
|---|---|---|
Acrylique moulé cellulaire | +/- 10% à 15% | Retrait volumétrique et déformation du moule en verre pendant le durcissement exothermique. |
Acrylique extrudé | +/- 5% | Micro-fluctuations de la pression des rouleaux hydrauliques ou du débit de la filière fondue. |
De plus, la profondeur perçue d"un motif est toujours relative au volume total de la feuille. Considérons un moule conçu pour presser une texture de 1 mm de profondeur dans un panneau de 5 mm d"épaisseur. Si l"épaisseur de la base fluctue jusqu"à 4,5 mm en raison des tolérances de coulée standard, ce motif de 1 mm occupe soudainement un pourcentage nettement plus important de la section transversale totale du matériau.
Ce décalage fractionnaire modifie fondamentalement l"angle de réfraction de la lumière traversant le panneau. Une base sous-jacente plus fine rend la texture moins profonde sous le bout du doigt et semble moins prononcée à l"œil, même si le rouleau en acier physique ou le moule en verre gravé sont restés complètement inchangés.
Au cours des dernières années, les secteurs du design architectural et commercial ont connu une évolution massive vers des structures visuelles monolithiques et homogènes. Les concepteurs d"éclairage font pression pour un contrôle ultra-précis du flux lumineux dans les façades éclairées à grande échelle, exigeant une stabilité dimensionnelle sans précédent de la part des fournisseurs de polymères. À mesure que les projets s’éloignent des panneaux segmentés pour se tourner vers une diffusion continue de la lumière d’un bord à l’autre, la tolérance aux variations d’un lot à l’autre a pratiquement disparu. Pour répondre à ces spécifications modernes et rigoureuses, les fabricants de premier plan investissent massivement dans des systèmes d"inspection optique automatisés et des étalonnages numériques avancés d"extrusion, garantissant ainsi que les matériaux esthétiques fonctionnent avec une fiabilité de niveau technique.
Au-delà des tolérances d"épaisseur de base, plusieurs variables environnementales et mécaniques très spécifiques changent d"un cycle de production à l"autre. Comprendre ces facteurs explique pourquoi l’obtention d’une identité absolue d’un lot à l’autre constitue un obstacle technique complexe.
L"acrylique coulé en cellules subit une violente transformation chimique lorsque les monomères individuels se lient en chaînes polymères denses. Cette réaction exothermique génère une chaleur intense, provoquant un retrait du matériau d"environ deux à quatre pour cent à mesure qu"il se solidifie. Si un lot refroidit légèrement plus rapidement que le suivant en raison d"ajustements mineurs du calendrier d"usine, le taux de retrait volumétrique change. Cette micro-variance a un impact exact sur la façon dont l"acrylique durcissant se détache du moule texturé, modifiant subtilement la netteté de l"impression finale.
La résine acrylique brute est notoirement sensible aux conditions ambiantes avant la polymérisation. L'humidité relative et la température de l'air ambiant dans l'usine affectent directement la viscosité initiale du monomère liquide. Verser un lot de feuilles acryliques à motifs décoratifs par une matinée froide et sèche entraîne une dynamique des fluides différente de celle d'une coulée par un après-midi humide. Ces changements subtils modifient la profondeur avec laquelle la résine pénètre dans les vallées microscopiques d'un moule texturé.
L"outillage physique utilisé pour tamponner les motifs se dégrade avec le temps. Lors de l"extrusion de gros volumes, de lourds rouleaux d"acier s"écrasent contre le plastique chaud des milliers de fois par équipe. Au fil des mois de friction continue, les bords les plus tranchants du rouleau gaufré s"usent à un niveau microscopique. Un traitement par lots sur un tout nouveau rouleau présentera intrinsèquement une texture plus profonde et plus agressive qu"un traitement par lots six mois plus tard, juste avant le recalibrage de l"outillage.
Les panneaux architecturaux sont rarement constitués de plastique transparent. Les projets nécessitent souvent des finitions givrées, des teintes spécifiques ou des particules diffusant la lumière. L"introduction de stabilisants UV ou de pigments de couleur modifie fondamentalement le comportement chimique du mélange polymère. Certains additifs augmentent la rigidité du plastique fondu ou accélèrent les temps de durcissement. Même une fraction de pourcentage de différence dans ces formulations entre les lots modifiera la façon dont le matériau reçoit et conserve une impression texturée.
Les équipements industriels nécessitent une réinitialisation constante. Passer d"une ligne de production d"une feuille transparente lisse à un profil texturé signifie que les opérateurs doivent recalibrer les pressions hydrauliques, ajuster les températures du bain-marie et réinitialiser les lèvres de la filière. Les changements de base mécaniques signifient qu’une machine peut appliquer une pression légèrement différente un mardi par rapport au vendredi précédent. Ces micro-incohérences d’étalonnage se traduisent directement en variance de texture physique.
Pour les responsables des achats et les concepteurs de structures, le problème crucial est de savoir comment ces variations microscopiques provoquent des défaillances en cascade sur l’atelier d’assemblage. Une fraction de millimètre peut sembler acceptable sur une fiche technique, mais elle peut ruiner l’intégrité esthétique et structurelle d’une construction finie.
Lors de l"utilisation de configurations LED éclairées par les bords, la cohérence de la transmission de la lumière n"est pas négociable. La profondeur d"un motif de surface dicte exactement la manière dont les ondes lumineuses se diffusent. Si un nouveau lot présente une texture légèrement moins profonde, la diffusion diminue. Cela crée des points chauds éblouissants où les diodes LED individuelles deviennent visibles à travers le panneau. À l’inverse, un motif plus profond disperse la lumière de manière trop agressive, réduisant ainsi le flux lumineux global et créant un éclairage inégal sur une installation à plusieurs panneaux.
Les grandes cloisons de vente au détail et les revêtements muraux étendus nécessitent de joindre plusieurs feuilles côte à côte. Si un fabricant tente d"assembler bout à bout un panneau ayant une tolérance d"épaisseur positive de quatre pour cent avec un panneau ayant une tolérance négative de quatre pour cent, la lèvre physique résultante est très visible. De plus, si la profondeur du motif géométrique ne s’aligne pas parfaitement sur la couture, le flux visuel continu est interrompu, ce qui entraîne une finition peu professionnelle et bâclée.
Dans les meubles sur mesure et les charpentes architecturales, les plastiques texturés doivent s"intégrer parfaitement aux extrusions d"aluminium et aux canaux en bois. Si une feuille à motifs est épaisse, elle ne glissera pas dans les canaux métalliques pré-usinés, obligeant les ouvriers à perdre des heures à toupiller ou à poncer les bords. S"il est mince, le panneau vibre, ce qui nécessite des joints en silicone pour le fixer. De plus, les routeurs CNC automatisés s"appuient sur des distances focales exactes. Une variation non comptabilisée de la profondeur de la surface entraîne des coupes incomplètes, des bits de gravure endommagés et des matériaux mis au rebut.
La sélection du processus de fabrication approprié est la décision la plus importante qu’un acheteur puisse prendre pour atténuer les écarts. Vous devez peser la complexité esthétique de votre conception par rapport à vos exigences de tolérance technique.
L"acrylique coulé est le choix haut de gamme pour les applications esthétiques haut de gamme. Parce que la résine liquide s"adapte parfaitement aux moules en verre, elle permet d"obtenir des textures incroyablement complexes, profondes et organiques que les rouleaux métalliques ne peuvent tout simplement pas reproduire. Il offre une clarté optique supérieure et une résistance thermique plus élevée, empêchant ainsi la fissuration lors d"un usinage CNC agressif.
Cependant, en raison de la physique naturelle du retrait des liquides et de l’assemblage manuel des moules, les tôles coulées souffrent de variations plus importantes d’un lot à l’autre. Si votre projet exige une stricte uniformité dimensionnelle sur des centaines de panneaux, les fluctuations de profondeur perçues dans le matériau coulé peuvent constituer un défi.
L’acrylique extrudé constitue l’épine dorsale d’une fabrication rentable et en grand volume. La précision numérique du système de rouleaux mécaniques garantit une épaisseur très uniforme. La pression hydraulique étant constamment surveillée, les feuilles extrudées maintiennent des tolérances exceptionnellement serrées. Cela minimise mathématiquement la variance d"un lot à l"autre, ce qui en fait le choix d"ingénierie supérieur pour les cadres structurels et les enceintes d"éclairage précises.
Le compromis est que le laminage mécanique limite la profondeur et la complexité de la texture. De plus, les feuilles extrudées ont un poids moléculaire légèrement inférieur, ce qui nécessite des vitesses d"avance plus lentes lors du routage CNC pour empêcher le plastique de fondre et de coller la mèche de coupe.
Atténuer les risques de variation des lots nécessite une gestion proactive de la chaîne d’approvisionnement. Un polymère texturé n’est pas un produit générique que vous pouvez commander aveuglément six mois plus tard et vous attendre à une perfection microscopique. Mettez en œuvre ces stratégies empiriques pour protéger votre ligne de production.
La méthode la plus infaillible pour éliminer les écarts consiste à contourner complètement plusieurs lots. Un numéro de lot garantit que le matériau a été produit en utilisant exactement le même lot de résine brute, des conditions environnementales identiques et le même calibrage de machine. Calculez à l’avance le volume total de votre projet, ajoutez un excédent standard de dix pour cent pour les erreurs de fabrication et émettez un seul bon de commande. Cela garantit que le retrait de durcissement et l’usure des rouleaux restent identiques sur l’ensemble de votre inventaire.
S"appuyer sur un échantillon de matériau qui se trouve dans votre bibliothèque de conception depuis deux ans est une erreur d"approvisionnement massive. Les moules se dégradent et les formulations de résines sont mises à jour. Exigez toujours un échantillon d’inspection du premier article découpé directement à partir du cycle de production en cours attribué à votre commande. Cela permet à votre équipe d’ingénieurs de vérifier les épaisseurs exactes avec des pieds à coulisse numériques avant d’autoriser une expédition de fret massive.
Ne présumez jamais de dimensions standard. Si votre conception nécessite l"installation d"une tôle standard de 1 220 x 2 440 mm dans un canal en aluminium étroit, indiquez-le clairement. Demandez les fiches techniques officielles et confirmez si leur tolérance standard correspond à vos exigences d"usinage, ou s"ils doivent trier et sélectionner les feuilles les plus uniformes d"une série spécifique pour votre projet.
Naviguer dans les tolérances des polymères nécessite un partenaire fournisseur qui donne la priorité à la précision technique et à une assurance qualité rigoureuse. Les installations dotées d’infrastructures modernes produisent intrinsèquement des matériaux plus stables. En utilisant un étalonnage numérique avancé et une surveillance automatisée de l"épaisseur sur les lignes de coulée et d"extrusion, les fabricants peuvent lutter contre les variables naturelles de la production de plastique.
Pour les constructions commerciales nécessitant des dimensions spécifiques, l'achat d'une feuille acrylique à motif Allsign garantit l'accès à des tailles architecturales standard telles que 1 220 x 2 440 mm et 1 220 x 1 830 mm, avec des capacités d'épaisseur de précision allant d'un délicat 1,8 mm à un robuste 30 mm. Que vous ayez besoin de panneaux à haute transmission pour l'éclairage ou de textures 3D profondes pour des meubles personnalisés, le partenariat avec un fournisseur B2B dédié garantit une communication transparente concernant les numéros de lot, les tolérances et les capacités structurelles.
Les variations de profondeur des motifs sont une réalité inévitable dans la fabrication du plastique, en raison de la dynamique thermique, du retrait de durcissement et de l"usure des outils mécaniques. Même si un décalage d"une fraction de millimètre peut causer des maux de tête lors d"un assemblage fluide ou d"une diffusion précise des LED, cela ne doit pas nécessairement gâcher votre construction finale.
En comprenant les différences techniques fondamentales entre les procédés de moulage et d"extrusion, vous pouvez spécifier le matériau adapté à vos besoins structurels. Combinez ces connaissances avec des pratiques d"approvisionnement stratégiques telles que la commande de lots uniques et la vérification des échantillons en cours. Si vous êtes prêt à obtenir des matériaux dimensionnellement stables et à haute transmission pour votre prochain projet architectural, consultez votre fournisseur pour définir les spécifications exactes exigées par votre conception.
Non. De légères variations sont le résultat attendu des tolérances d’épaisseur standard de l’industrie et des limites physiques des outils d’impression au fil du temps. Une variation n"est considérée comme un véritable défaut que si elle dépasse explicitement le pourcentage de tolérance indiqué par le fabricant pour cette ligne de production spécifique.
Les matériaux extrudés maintiennent généralement une tolérance plus stricte d"environ +/- 5 % en raison de l"étalonnage numérique des rouleaux. Les matériaux coulés, qui reposent sur le durcissement de la résine liquide dans des moules statiques, présentent généralement une tolérance plus large allant de +/- 10 % à 15 %, en fonction du volume global de la feuille.
Les pieds à coulisse numériques standard ne parviennent souvent pas à capturer la véritable profondeur d"une surface texturée en raison des pics et des creux inégaux. Les ingénieurs en contrôle qualité utilisent des micromètres de profondeur spécialisés avec des enclumes à pointe aiguille ou des lasers d"inspection optique automatisés pour cartographier la variation topographique exacte sur la feuille.
Oui, c"est possible. Un motif profondément gaufré crée des variations dans l’épaisseur transversale de la feuille. Les vallées les plus profondes de la texture agissent comme des concentrateurs de stress. Si le panneau est soumis à une force contondante importante ou à une dilatation thermique extrême, les microfractures sont plus susceptibles de se propager à partir de ces points plus minces et plus faibles.
La méthode la plus efficace consiste à fournir à votre fournisseur le numéro de lot original de votre précédent bon de commande. Si cela n"est pas disponible, envoyez-leur une chute physique de votre matériau existant afin que leur équipe d"ingénierie puisse analyser l"épaisseur et faire correspondre la profondeur de la texture aussi fidèlement que le permettent les outils actuels.


