
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-10-05 origine:Propulsé


Imaginez ceci. Vous venez de passer quatre heures à exécuter un parcours d"outil complexe à plusieurs profondeurs sur un grand panneau en plastique impeccable. La finition de surface est vitreuse. Les dimensions sont exactes. Mais au moment précis où vous supprimez la pression de la table à vide, les bords de la planche s"enroulent vers le haut comme une chips. Votre projet parfaitement plat est maintenant gravement déformé.
Ce scénario frustrant est rarement une erreur machine. Il s’agit plutôt d’une réaction physique prévisible ancrée dans la science des matériaux. L"usinage ne se contente pas d"enlever de la matière. Il libère les contraintes internes cachées enfermées à l’intérieur du plastique depuis sa fabrication. Ce relâchement soudain de la tension, combiné à la chaleur intense de l’outil de coupe, force les grands panneaux à se déformer complètement hors d’équilibre.
Dans ce guide complet, nous détaillerons les raisons mécaniques exactes de cette déformation. Plus important encore, nous partagerons des méthodes éprouvées et testées en atelier pour garder vos panneaux grand format parfaitement plats, du rack de stockage à l"installation finale.
Libération des contraintes internes : La sculpture d'un matériau sur un côté d'un panneau perturbe son équilibre physique. Cela libère la tension de fabrication accumulée, provoquant une courbure du matériau vers ou loin de la face usinée.
Chaleur et friction : le routage CNC à grande vitesse génère une énergie thermique localisée intense. Cette chaleur emprisonnée provoque une expansion et une contraction inégales au sein de la structure du polymère.
Questions matérielles : Les plastiques moulés en cellules possèdent une structure moléculaire multidirectionnelle et uniforme. Cela les rend nettement moins sujets à la courbure lors d'un usinage lourd que leurs homologues extrudés.
La solution de recuit : chauffer lentement le matériau dans un four industriel et le laisser refroidir progressivement élimine entièrement les contraintes internes, garantissant ainsi la stabilité dimensionnelle.
Stockage approprié : le stockage des matériaux sous un angle introduit une déformation permanente de pré-usinage appelée fluage. Les feuilles doivent être stockées complètement à plat dans des environnements climatisés.
Lors de la fabrication de panneaux en plastique surdimensionnés, la stabilité dimensionnelle est la principale préoccupation des ingénieurs et des opérateurs. Comprendre les mécanismes par lesquels les polymères se déplacent constitue une étape fondamentale vers la prévention de défaillances dimensionnelles coûteuses.
Chaque panneau polymère fabriqué contient un niveau inhérent de tension superficielle. Au cours du processus de production en usine, les couches externes, souvent appelées peaux, du matériau refroidissent à une vitesse légèrement différente de celle du noyau interne. Cela crée un état de tension étroitement lié et équilibré sur l’ensemble du plateau.
Lorsque vous utilisez une toupie pour empocher, graver ou faire face à un côté d’un grand panneau, vous enlevez physiquement cette peau qui retient la tension. Le côté non coupé du panneau conserve sa tension superficielle d"origine et commence soudainement à tirer plus fort que le côté nouvellement usiné. Cette tension asymétrique force le panneau hors d"équilibre. Plus la surface est grande et plus la coupe est profonde, plus cette courbure mécanique devient prononcée.
Bien que le plastique soit largement considéré comme totalement étanche, il est en réalité légèrement hygroscopique. Au fil du temps, il absorbe d’infimes quantités d’humidité de l’air ambiant de l’atelier. Lorsque les deux faces d’un panneau brut sont exposées de manière égale, ce taux d’absorption reste uniforme.
L’usinage modifie cette dynamique délicate. Le fait de découper la couche superficielle dense expose le noyau interne légèrement plus poreux à l’humidité de la pièce. Si un côté absorbe l’humidité à un rythme différent du côté intact, le matériau subit une expansion volumétrique inégale. Ceci est particulièrement visible lors de l'utilisation d'une feuille acrylique transparente pour des applications architecturales transparentes, où même de subtiles déformations de surface peuvent provoquer une grave distorsion optique. Maintenir une humidité relative contrôlée dans votre espace de travail est un moyen simple et très efficace d'atténuer cette variable cachée.
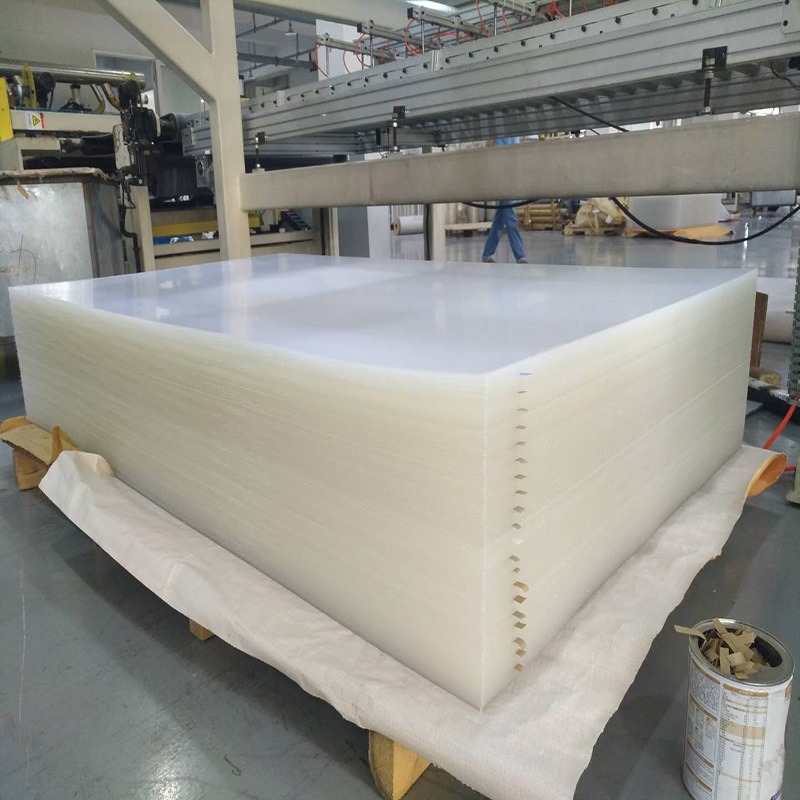
Au-delà de la libération soudaine des tensions inhérentes, le processus d’usinage lui-même introduit de violentes forces externes qui déstabilisent les plastiques. Le principal perturbateur sur le lit de toupie est l’énergie thermique. Les polymères ont un point de fusion relativement bas associé à un coefficient de dilatation thermique élevé, ce qui les rend incroyablement sensibles à la chaleur.
Si l’on examine les tendances récentes de l’industrie en matière de fabrication architecturale et de fabrication de panneaux, on constate une poussée massive vers l’automatisation CNC à grande vitesse. Les ateliers utilisent des broches à des vitesses d"alimentation fulgurantes pour maximiser le débit quotidien. Même si les vitesses des portiques ont évolué, la physique des polymères reste exactement la même. Cette quête incessante de vitesse ignore souvent les seuils thermiques des thermoplastiques. Par conséquent, nous constatons une augmentation notable des taux de rejet dimensionnel à l’échelle de l’industrie. Trouver un équilibre entre les exigences de production modernes et une gestion réfléchie de la chaleur est désormais le facteur déterminant entre un atelier rentable et un atelier noyé dans la ferraille.
La friction est le sous-produit inévitable d’un outil en carbure s’engageant dans un matériau solide. Lors du fraisage de grands panneaux, l"utilisation de mèches émoussées, des vitesses de broche incorrectes ou des avances lentes génèrent d"énormes quantités de friction localisée strictement sur le côté usiné du panneau.
À mesure que la température augmente à l’intérieur du canal découpé, le côté chauffé du plastique se dilate. Une fois le parcours d"outil terminé et le panneau commence à refroidir à température ambiante, ce côté usiné se contracte. Étant donné que ce cycle thermique drastique ne s’est produit que sur une seule face du matériau, la contraction inégale tire littéralement le panneau vers une forme courbée.
L"efficacité de la fabrication pousse souvent les opérateurs à retirer autant de matière que possible en un seul passage lourd. Malheureusement, plonger un outil trop profondément augmente son engagement physique avec la matière. Cela emprisonne la chaleur à l’intérieur de la rainure et maximise la libération violente de la tension superficielle.
Les fabricants expérimentés s"appuient sur plusieurs passes peu profondes, connues dans le commerce sous le nom de descentes, plutôt que sur des coupes profondes uniques. En éliminant progressivement le matériau, l"outil génère beaucoup moins de chaleur par passage. De plus, les contraintes internes du plastique sont libérées par incréments plus petits et gérables. Cette approche méthodique préserve l’intégrité structurelle de la couche de base restante.
Tous les plastiques ne sont pas égaux. La méthode de fabrication spécifique de la matière première joue un rôle déterminant dans son comportement sous une fraise à filer. Spécifier le mauvais type de matériau pour un projet d’usinage à grande échelle garantit presque un résultat déformé.
Fonctionnalité | Traitement extrudé | Traitement de moulage de cellules |
|---|---|---|
Méthode de fabrication | Forcé à travers de lourds rouleaux mécaniques | Durci naturellement dans des moules en verre |
Structure moléculaire | Chaînes polymères directionnelles et alignées | Chaînes multidirectionnelles réticulées |
Niveau de stress interne | Très élevé | Extrêmement faible |
Usinabilité | Sujet à la fonte et au gommage des morceaux | S"écaille proprement, excellente résistance thermique |
Meilleure application | Découpes simples, thermoformage, projets budgétaires | Poches profondes, routage CNC de précision |
Pour un routage de précision, les professionnels de l'industrie spécifient presque exclusivement une feuille acrylique coulée . Parce qu'il durcit lentement, le matériau coulé contient un minimum de contraintes internes. Les variantes en fonte haut de gamme offrent une transmission lumineuse remarquable de 93 % et sont disponibles dans des épaisseurs robustes allant de 1,8 mm à 50 mm. Lorsque vous sculptez un panneau moulé, les chaînes polymères multidirectionnelles conservent bien mieux leur rigidité structurelle que les chaînes extrudées. Bien qu'il ne soit pas entièrement à l'abri de la courbure s'il est mal usiné, il constitue la base la plus stable disponible pour la fabrication de grands panneaux.
Les affichages architecturaux et la signalisation haut de gamme nécessitent souvent des finitions spécialisées. Cela introduit un tout nouvel ensemble de variables dans le processus d’usinage. Les plastiques réfléchissants exigent des paramètres distincts par rapport aux panneaux transparents ou opaques standards.
Fabriquer une feuille acrylique miroir implique de composer avec un effet de bande bimétallique. Ces panneaux sont constitués d'un substrat standard métallisé sous vide sur une face et scellé avec un revêtement arrière protecteur rigide. Le plastique central et le support rigide réagissent complètement différemment à la dilatation thermique et à la tension mécanique.
Lorsque vous usinez à travers le support réfléchissant, la tension de protection est inégalement répartie. Si l"outil génère trop de chaleur, le support peut rétrécir ou se dilater à un rythme différent de celui du plastique central, provoquant une courbure agressive de l"ensemble du panneau. L"usinage de matériaux miroir nécessite des paramètres de découpe hautement optimisés et à faible température pour garantir que la liaison entre le substrat et le revêtement réfléchissant reste parfaitement stable.
Une sélection appropriée des matériaux et des parcours d"outils minutieux réduisent le risque de déformation. Cependant, la méthode la plus scientifiquement valable pour garantir un panneau parfaitement plat est le conditionnement thermique. Dans la fabrication industrielle des plastiques, ce processus critique est appelé recuit.
Le recuit est un processus thermique contrôlé conçu spécifiquement pour soulager les contraintes internes au sein d"un polymère. Il s"agit de placer le plastique dans un four industriel à circulation d"air et d"augmenter lentement la température juste en dessous de la température de transition vitreuse du matériau. Le matériau est maintenu à cette température pendant une durée déterminée, suivi d"une phase de refroidissement extrêmement lente et contrôlée jusqu"à température ambiante.
D"un point de vue moléculaire, chauffer le plastique augmente la mobilité des chaînes polymères. Cet afflux d’énergie thermique permet aux chaînes tendues et étroitement enroulées de se détendre et de se réaligner dans un état de repos naturel et sans stress. En éliminant les contraintes internes avant même d"allumer la machine CNC, le matériau ne réagira pas violemment lorsque la peau de surface sera retirée.
L’exécution de ce processus nécessite un contrôle précis de la température. Pour les panneaux standard jusqu"à 9 mm d"épaisseur, le four est généralement monté à environ 175 degrés Fahrenheit et maintenu pendant quatre à six heures. La phase la plus cruciale est le temps de recharge. La température ne doit pas baisser de plus de 18 degrés Fahrenheit par heure. Précipiter la phase de recharge ruine instantanément l’effort de recuit.
Si le recuit n"est pas une option en raison de contraintes budgétaires ou d"un manque d"équipement, les opérateurs doivent s"appuyer entièrement sur des pratiques d"usinage optimisées pour gérer la libération de chaleur et de tension.
Le but ultime de l’usinage du plastique est d’enlever de la matière tout en transférant la chaleur générée vers les déchets. Vous ne pouvez absolument pas permettre à cette chaleur d’être absorbée par le panneau restant. Cela nécessite de définir une charge de copeaux précise, qui correspond à la taille physique des copeaux de plastique retirés par chaque arête de coupe au cours d"un tour.
Si la vitesse de votre broche est trop élevée et votre avance trop faible, l"outil frottera simplement contre le plastique. Cela fait fondre le matériau et provoque de graves déformations thermiques. À l’inverse, un rapport alimentation/vitesse approprié crée un copeau propre et distinct qui agit comme un dissipateur thermique, évacuant l’énergie thermique de la coupe. Le maintien d"une charge de copeaux entre 0,010 pouces et 0,020 pouces garantit généralement des conditions de coupe froides.
La façon dont un panneau est fixé au lit de toupie a un impact direct sur sa planéité finale. Les pinces mécaniques appliquent une pression concentrée et localisée sur les bords du matériau. Si un grand panneau présente un arc naturel et subtil en usine, le serrage des bords forcera la feuille à plat contre le spoilboard.
Usiner le panneau alors qu"il se trouve sous cette tension mécanique forcée est totalement contre-productif. Une fois les pinces relâchées, le panneau reprendra immédiatement sa forme courbée d"origine. Les tables aspirantes sont la norme de l’industrie car elles répartissent uniformément la force de maintien sur toute la surface sans introduire de points de contrainte mécanique localisés.
Lorsque la conception du projet le permet, les opérateurs peuvent utiliser un usinage équilibré pour contrecarrer le relâchement de la tension. Si une poche grande et profonde doit être acheminée dans la face d"un panneau, elle s"inclinera probablement vers la coupe. En retournant le panneau et en usinant un volume similaire de matériau depuis l"arrière, vous relâchez la tension superficielle des deux côtés de manière égale. Cette version équilibrée égalise les forces de traction, permettant au matériau central de reposer à plat.
La déformation n"est pas toujours causée par la machine CNC. Souvent, la chaîne est introduite des semaines avant que le matériau ne touche le lit de la toupie. Une bonne gestion des stocks est une étape non négociable pour la stabilité dimensionnelle.
L’une des erreurs les plus courantes et les plus dommageables dans les ateliers de fabrication consiste à stocker de grands panneaux verticalement, en les appuyant contre un mur pour économiser de l’espace au sol. Au fil du temps, la gravité exerce une force constante et inégale sur le panneau incliné. Le plastique étant un matériau viscoélastique, il réagit à cette charge constante par un processus appelé fluage ou écoulement à froid.
Le fluage provoque une déformation permanente. Le stockage d'une grande feuille acrylique à un angle force le centre non soutenu à s'incliner sous son propre poids. Si vous placez cette feuille déformée par fluage sur une table aspirante, l'aspiration l'aplatit temporairement. Mais dès que l'aspirateur est éteint, la mémoire du matériau le force à reprendre sa forme courbée, détruisant ainsi la pièce usinée.
Pour éviter toute déformation avant usinage, les matériaux doivent être stockés complètement à plat horizontalement. Les normes industrielles exigent des palettes à support complet ou des systèmes de rayonnages robustes qui supportent toute la surface de la feuille sans affaissement. De plus, le maintien d"une température d"atelier stable et d"une humidité relative constante garantit que le matériau reste dans un état d"équilibre jusqu"au début de la fabrication.
Malgré un stockage méticuleux et des vitesses d"avance CNC parfaites, les fabricants peuvent parfois rencontrer un panneau présentant une légère courbure après un enlèvement de matière agressif. Jeter un panneau grand format coûteux est rarement la première option la plus économique.
Pour les panneaux qui se sont courbés en raison de la dilatation thermique lors de l"usinage, il est parfois possible d"inverser l"effet en utilisant une chaleur contrôlée. Il s’agit de placer le panneau déformé sur une surface parfaitement plane et résistante à la chaleur, comme une épaisse plaque d’aluminium usinée. Le panneau est placé dans un four et chauffé juste assez pour détendre les chaînes du polymère, sans atteindre le point de fusion. Un poids uniformément réparti est placé sur le panneau pendant qu"il refroidit lentement. Cette méthode tente de réinitialiser la mémoire du matériau dans un état plat.
Si un four industriel n"est pas disponible et que la courbure est relativement mineure, le problème peut souvent être résolu mécaniquement lors de la phase d"installation finale. En concevant des systèmes de charpente rigides, le panneau déformé peut être capturé et forcé à plat. Lorsque vous utilisez des attaches mécaniques pour aplatir un panneau courbé, vous devez percer des trous de dégagement surdimensionnés pour les vis. Utilisez toujours des vis à tête cylindrique avec des rondelles en néoprène souple pour permettre des micro-mouvements sûrs, évitant ainsi les fissures de contrainte au fil du temps.
La courbure après l"usinage est une réaction naturelle et prévisible à la libération des contraintes, à la chaleur excessive et à l"absorption inégale de l"humidité. En comprenant la physique derrière le comportement des polymères, les fabricants peuvent facilement prévenir ces défaillances dimensionnelles. Donnez toujours la priorité aux matériaux moulés de haute qualité pour l"usinage lourd, optimisez strictement les avances et les vitesses de votre CNC pour créer des copeaux extracteurs de chaleur et mettez en œuvre des protocoles de stockage à plat appropriés.
Prêt à éliminer la déformation de votre ligne de production et à améliorer la qualité de votre fabrication ? La base d'un projet parfaitement plat commence par des matières premières de première qualité. Explorez dès aujourd'hui la à haute stabilité gamme de produits Allsign pour trouver la formulation exacte qu'exige votre prochain projet CNC.
En général, oui. Les matériaux plus épais possèdent un moment d’inertie plus élevé, ce qui signifie qu’ils ont une rigidité structurelle nettement plus élevée pour résister à l’attraction physique de la tension superficielle asymétrique. Cependant, le ratio de matière retirée dicte en fin de compte le résultat. Si vous prenez un panneau d"un pouce d"épaisseur et que vous empochez 0,8 pouce de matériau, la base restante de 0,2 pouce se comportera exactement comme une feuille mince et deviendra très susceptible de se courber. Il est crucial de conserver une couche de base épaisse et non usinée.
Pour les pièces localisées exceptionnellement petites, un pistolet thermique peut apporter un soulagement temporaire. Toutefois, pour les grands panneaux, l’utilisation d’un pistolet thermique est fortement déconseillée. Un pistolet thermique applique des gradients thermiques intenses et inégaux à la surface. Cela provoque une expansion rapide de la zone chauffée tandis que les zones froides environnantes restent rigides. Cela peut en fait exacerber la déformation, induire de graves contraintes internes ou provoquer des bulles et des cloques sur la surface. Un véritable aplatissement nécessite une chaleur ambiante uniforme.
Ce phénomène est connu dans la science des polymères sous le nom de fou. Cela se produit lorsque les contraintes internes de fabrication sont aggravées par des facteurs externes, tels que la chaleur induite par la friction d"une fraise de routeur CNC émoussée ou l"exposition à des solvants chimiques agressifs comme les nettoyants à base d"alcool. Les chaînes de polymères se déchirent physiquement à un niveau microscopique, créant des milliers de minuscules microfractures blanches. L’utilisation de matériaux moulés sans contrainte et l’optimisation de vos avances d’usinage éviteront cela.
L’usinage des plastiques nécessite un équilibre précis. En déplaçant la fraise trop lentement, l"outil frotte contre le plastique au lieu de le couper. Cette friction génère d’énormes quantités de chaleur, faisant fondre le matériau et provoquant de graves déformations. À l’inverse, un déplacement trop rapide sans le régime de broche approprié peut provoquer une morsure trop agressive de la mèche, entraînant un écaillage ou des fissures catastrophiques. L"objectif est de calculer une vitesse d"alimentation qui crée des copeaux de plastique physiques distincts qui éloignent l"énergie thermique du panneau.
Absolument. L’utilisation d’une mauvaise géométrie emprisonne la chaleur à l’intérieur de la coupe. Pour les plastiques, les embouts à cannelure O à un seul bord constituent la norme de l"industrie. Leur conception à cannelures ouvertes permet une évacuation massive des copeaux, ce qui élimine physiquement la chaleur du canal de coupe avant qu"elle ne puisse être absorbée par le panneau et provoquer une courbure thermique. N’utilisez jamais de mèches à bois ou à métal pour la fabrication de plastique haut de gamme.
Les ingénieurs recommandent de laisser un panneau fraîchement usiné s"acclimater dans un environnement climatisé pendant au moins 24 heures avant l"installation finale. Cette période de repos permet à toute chaleur résiduelle de surface de se dissiper et donne au matériau le temps de stabiliser sa teneur en humidité avec l"humidité ambiante de la pièce, évitant ainsi une déformation inattendue après son boulonnage dans un cadre.


